
焊接变位机在铝合金车架焊接场景怎么避免工件装夹变形?
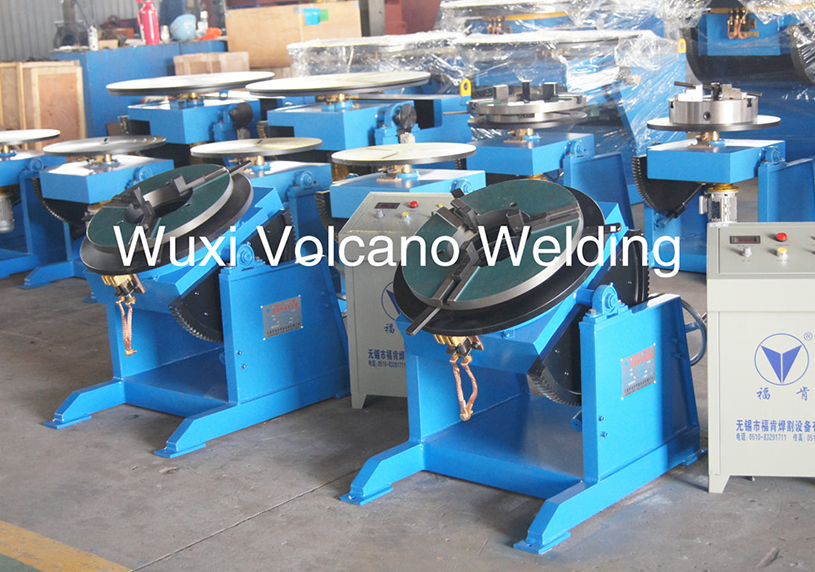
今天焊接变位机厂家无锡市福肯焊割设备有限公司将为大家介绍焊接变位机的内容。铝合金材质刚性弱、热膨胀系数高,在焊接变位机装夹和焊接过程中很容易出现局部挤压变形,导致车架焊后尺寸超差。针对性优化焊接变位机的工装配置与装夹工艺,能让焊接变位机完全规避铝合金车架的装夹变形问题,让焊接变位机在铝合金车架焊接场景的成品合格率大幅提升。
焊接变位机的柔性工装系统升级,从根源上消除刚性装夹应力。将焊接变位机工作台面上的传统钢制刚性压板,全部替换为铝合金软质压块与铜衬垫,在焊接变位机的所有与工件接触的支撑点位,加装厚度5mm以上的高弹性硅胶缓冲垫,避免焊接变位机的金属工装直接硬挤压铝合金车架表面,大幅分散装夹接触点的压强,完全消除局部点压造成的铝合金凹陷变形,让焊接变位机的装夹力均匀分布在车架支撑区域。
焊接变位机的多点位自适应支撑布局,大幅提升车架整体刚性。针对铝合金车架的复杂镂空结构,在焊接变位机的工作台面上设置可自由调节位置的模块化支撑座,在车架的所有薄壁梁、开口腔等低刚性区域,全部增加辅助支撑点,让焊接变位机的支撑点位覆盖车架的所有易变形部位,避免铝合金车架在悬空状态下受自重发生微变形,让车架在焊接变位机上的整体刚性提升3倍以上,从结构层面控制装夹变形。
焊接变位机的分步渐进装夹工艺优化,释放装夹内应力。在焊接变位机上装夹铝合金车架时,摒弃传统一次性锁紧所有压点的操作,采用分步对角锁紧工艺:先轻拧所有压点完成车架粗定位,再按照对角顺序逐步小幅增加锁紧力,分3次完成之后锁紧,每完成一次锁紧就停留2分钟,让铝合金车架的局部内应力充分释放,避免焊接变位机一次性强锁紧造成的局部应力集中,从操作层面避免隐性装夹变形。
经过整套方案优化后的焊接变位机,铝合金车架的装夹变形量可控制在0.1mm以内,完全满足铝合金车架的焊后尺寸公差要求,让焊接变位机在铝合金轻量化结构件焊接场景的适配性大幅提升。